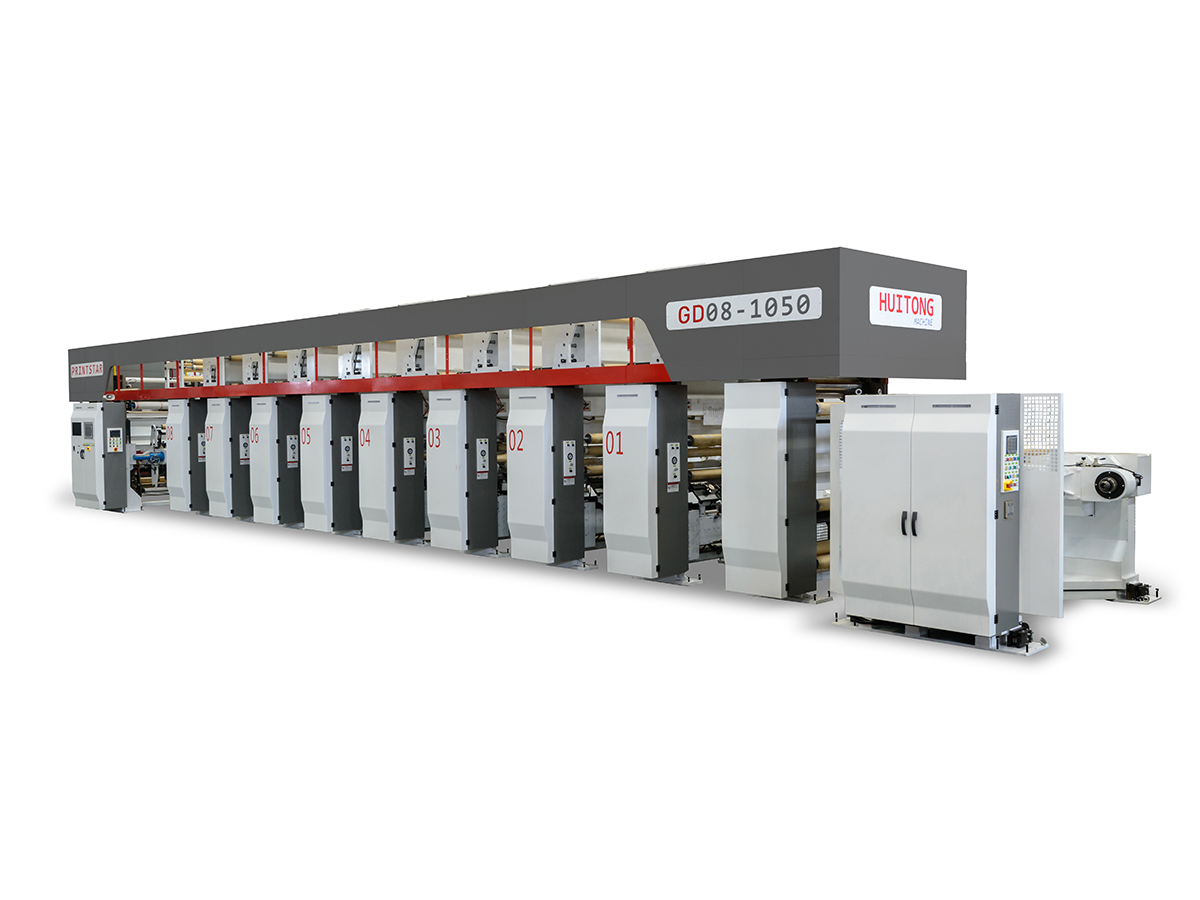
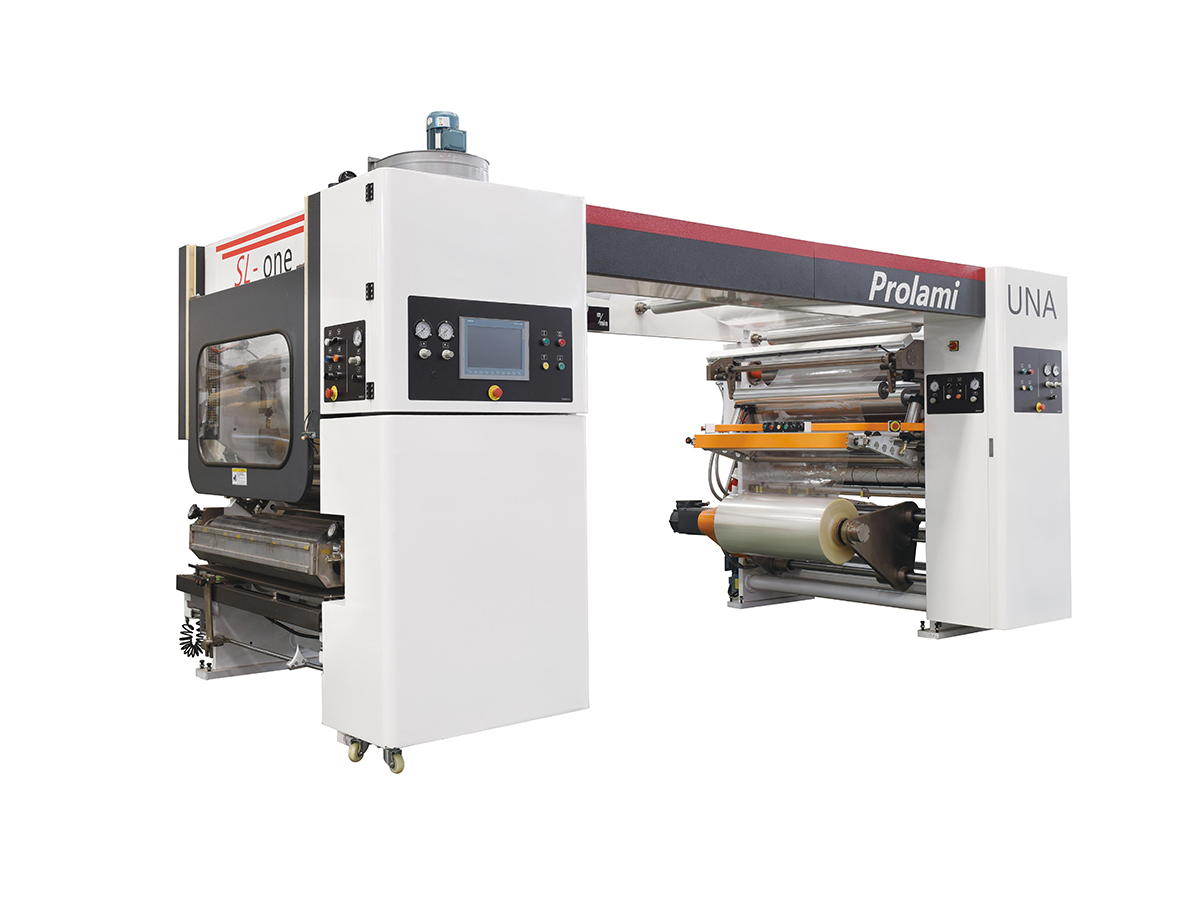
Egy snackgyártó, akit ebben a példában üzemvezetőnek nevezünk, egy nyomdát az egyik szállítótól, egy laminálógépet a másiktól vásárolt, mindegyiket jó áron és erős specifikációs lapért választották. Az első hónapban a vonal nagy részt veszített kibocsátásából. A nyomtatott fólia enyhe regisztrációs sodrással érkezett, a lamináló szalagszélessége nem felelt meg a présnek, és az egyes gépeken a feszítési beállítások ellentétes irányba húzták a fóliát. Minden tekercset, amely elhagyta a nyomtatási szakaszt, manuálisan kellett korrigálni, mielőtt összeragasztható lett volna, és nagy része selejtté vált.
A lecke általános a csomagolóiparban. A tasak folyamatok láncolatának eredménye, és minden gép korlátokat szab az azt követő gépeknek. Bárki, aki értékel rugalmas csomagológépek a berendezések teljes sorozatát kell figyelembe venni, nem csak egyetlen egység árát.
A rugalmas csomagolósor csak annyira pontos, amennyire a leggyengébb feszültségi zónája, a legkevésbé konzisztens nyomatregisztrációja és a legrosszabb tömítése.
A flexibilis csomagológépek azon gépek csoportját jelentik, amelyek vékony, hajlítható anyagokat kész zacskókká, tasakokká és tasakokká alakítanak át. A legelterjedtebb alapfóliák a BOPP, PET, polietilén, nylon és alumíniumfólia, amelyeket gyakran többrétegű struktúrákban kombinálnak az erő, a gátvédelem, a hőhegeszthetőség és a megjelenés egyensúlya érdekében. Ezek a tasakok állateledeleket, kávét, rágcsálnivalókat, tejtermékeket, gyógyszereket, testápolókat és háztartási cikkeket szolgálnak fel.
A vásárlók általában két kategóriába sorolják a berendezéseket. Az egyes gépek egyetlen műveletet hajtanak végre, például nyomtatást vagy hasítást. Egy komplett gyártósor több gépet köt össze egy közös webes útvonalon, megosztott vezérlési logikán és illeszkedő feszültségzónákon keresztül. Az egyedi gépek olyan üzemekhez illeszkednek, amelyek már rendelkeznek kompatibilis berendezéssel, vagy amelyek egy szűk keresztmetszetet szeretnének korszerűsíteni. A teljes termékcsalád megfelel azoknak az új gyáraknak és üzemeknek, amelyek kiszámítható teljesítményre vágynak a nyers fóliától a kész zacskóig.
| Gép | Fő munka | Tipikus filmek | Kulcsminőség-ellenőrzés |
|---|---|---|---|
| Rotációs mélynyomógép | Több színben alkalmazza a grafikát | BOPP, PET, nylon | A regisztráció pontossága |
| Lamináló gép | Két vagy több filmréteget ragaszt | PET, PE, alufólia | A kötődés erőssége |
| Bevonógép | Gát- vagy funkcionális rétegeket ad hozzá | PET, BOPP, papír | A bevonat súlyának egyenletessége |
| Hasítógép | A széles tekercseket keskeny tekercsekre vágja | Minden nyomtatott és laminált fólia | Élegyenesség |
| Nyomtatás ellenőrző gép | Érzékeli a nyomtatási és felületi hibákat | Nyomtatott filmek | Hibafelismerési arány |
| Táskakészítő gép | Tasakokat képez és lezárja a széleket | Laminált szerkezetek | A tömítés szilárdsága és a varrat integritása |
A teljes sor egy logikai sorrendet követ. Minden egyes szakasz felkészíti a filmet a következőre, így a hiba egy ponton általában nő, ahogy a háló halad előre. Az alábbi diagram a tipikus áramlást mutatja.
A rotációs mélynyomás a tintát a gravírozott hengerekből a film felületére viszi át. Illeszkedik a hosszú futásokhoz és a finom részletekhez, jól karbantartott gépeken pedig nagyjából 150-300 méter/perc vonalsebességet ér el. A legfontosabb változók a henger állapota, a tinta viszkozitása, a szárítási hőmérséklet és a színek közötti regisztráció. A növények összehasonlítása a rotációs mélynyomógép Meg kell kérdezni, hogy a prés hogyan kezeli a fólia megnyúlását, és milyen gyorsan változtatja meg a színét rövid futások során. A préstípusok alaposabb megismeréséhez tekintse meg útmutatónkat a megfelelő mélynyomó prés kiválasztásáról az üzeméhez.
A laminálás a nyomtatott fóliákat más rétegekhez, általában PET-hez, polietilénhez vagy alumíniumfóliához köti, hogy megteremtse a tasak által igényelt akadályt és szilárdságot. Az oldószer alapú száraz laminálás továbbra is elterjedt, míg az oldószermentes rendszerek egyre nagyobb teret hódítanak, mert csökkentik a maradék oldószerszintet és csökkentik a szárítás energiafelhasználását. Egy megbízható lamináló gép szűk tartományon belül kell tartania a ragasztó súlyát, és állandó résnyomást kell tartania a teljes szalagszélességben.
A bevonat funkcionális réteget ad, amely blokkolja az oxigén-, nedvesség- vagy aromaveszteséget. Az olyan termékeknek, mint a száraz élelmiszerek, gyógyszerek és bizonyos tejtermékek gyakran szükségük van erre a fokozott védelemre. A bevonat tömege, száradási profilja és felületkezelése egyaránt meghatározza a gát teljesítményét, ezért a bevonóállomást az azt követő laminált szerkezethez kell igazítani.
A széles gyártótekercseket keskenyebb tekercsekre vágják, amelyek illeszkednek a zacskókészítő berendezéshez. A hasítás minősége a penge állapotától, a szalagfeszességtől és a tekercselés beállításától függ. A laza élek, a teleszkópos tekercsek és az egyenetlen feszítés később ráncokat és tömítési hibákat okoz, így a hasítás minőségellenőrzési pont, nem csak vágási művelet.
Az ellenőrző kamerák átvizsgálják a filmet regisztrációs hibák, színeltolódások, foltok, karcolások és lyukak keresésére. A korai felismerés megakadályozza, hogy a hibás anyag elérje a zacskókészítési szakaszt, ahol a hiba kárba veszhet egy kész tekercset. Sok üzem az ügyfél toleranciája alapján határozza meg az ellenőrzési küszöbértékeket, és a rögzített adatok alapján nyomon követi a hibákat az adott prés- vagy laminálógép-beállításokra.
A zacskókészítő gép a kész orsót álló tasakokká, háromoldalas zárótasakokká, középre zárható zacskókká vagy hornyolt formátumokká alakítja át. A hegesztési hőmérsékletnek, a tartózkodási időnek és a nyomásnak meg kell egyeznie a fólia tömítőrétegével. A varrat szilárdsága és a tömítés konzisztenciája az utolsó ellenőrzés a tasak megtöltése előtt.
A szakaszok szorosan összefüggenek. Egy nyomtatási hiba kisebbnek tűnhet a sajtón, de regisztrációs hibaként válik láthatóvá a zacskó szakaszában. Emiatt sok vásárló egy tervezőcsapattól kér egy komplett sort, a szalagszélességre, a feszítőzónákra és a vezérlőrendszerekre vonatkozó megosztott specifikációkkal.
A gépek kiválasztása a termékkel és a piaccal kezdődik, nem a katalógussal. Öt tényező határozza meg a legtöbb döntést, és ezeket a berendezések összehasonlítása előtt meg kell határozni.
A sebesség csak akkor hasznos, ha a vonal minőséget tud tartani ezen a sebességen. A lassabb, stabil feszültségű zsinór gyakran több eladható tasakot termel műszakonként, mint egy gyorsabb zsinór, amely gyakori leállásokkal fut.
Az értékesítés utáni támogatás is figyelmet érdemel, különösen a berendezéseket importáló üzemek esetében. A vásárlóknak ellenőrizniük kell a pótalkatrészek elérhetőségét, a távoli hibaelhárítást, a kezelői képzést és a beszállító válaszidejét műszaki problémák esetén. A stabil alkatrészlista és a dokumentált karbantartási ütemterv hetekig tartó állásidőt takaríthat meg a vonal élettartama során.
A rugalmas csomagolósoron a legtöbb probléma az okok kis halmazára vezethető vissza. A tünetek és a források közötti kapcsolatok megértése segít a vezetőknek elkerülni az ismételt veszteségeket.
A hibás regisztráció akkor jelenik meg, ha a nyomtatott képek a tervezett helyzetükhöz képest eltolódnak. A szokásos okok a film egyenetlen nyúlása, a nyomtatóegységek közötti instabil feszültség és a hengerek inkonzisztens rögzítése. A feszültségszabályozás javítása és a hengerek beállításának minden indításkor történő ellenőrzése általában megoldja a problémát.
A buborékok és a gyenge kötések általában szennyeződésből, nem megfelelő ragasztósúlyból vagy nem megfelelő kötésből erednek. A fólián lévő por, az egyenetlen résnyomás és az elégtelen száradási idő gyakran hozzájárul. A ragasztókeverési arány és a henger tisztaságának rendszeres ellenőrzése jelentősen csökkenti ezeket a hibákat.
A szivárgó varratokat gyakran a túl alacsony tömítési hőmérséklet, a túl rövid tartózkodási idő vagy a szennyezett tömítőpofák okozzák. A termékmaradványok vagy fóliacsúszási anyagok okozta szennyeződés szintén megakadályozhatja az erős tömítést. A tömítésszilárdság-tesztek lefutása minden műszak elején segít a problémák korai felismerésében.
A ráncok az egész vonalon szétterjednek, ha a feszültségi zónák nincsenek kiegyensúlyozva. Egyetlen rosszul beállított lecsévélő vagy egy kopott görgő több méterrel megzavarhatja a szalagot lefelé. Az egyes anyagtípusokhoz dokumentált következetes feszültségbeállítások megakadályozzák a hibák ezt a sorozatát.
A különböző végpiacok eltérő igényeket támasztanak egy vonallal szemben. Ugyanez a hat szakaszból álló sorrend érvényes, de a záróteljesítményre, a nyomtatási minőségre és a tömítésre helyezett hangsúly a termékkel együtt változik.
A vonalkialakítás minden esetben tükrözi a fólia szerkezetét és a végső tasakot. A több termékcsaládot gyártó üzemek gyakran választanak olyan moduláris berendezéseket, amelyek korlátozott állásidővel tudnak váltani a szerkezetek között.
A költségvetés tervezésének többet kell tartalmaznia, mint a vételár. A telepítés, a betanítás, a közművek, a pótalkatrészek és az üzembe helyezés során elpazarolt fólia költsége mind befolyásolja a valós birtoklási költségeket. Egy olyan vonal, amelyik alacsonyabb költséggel jár előre, többe kerülhet öt év alatt, ha több selejtet termel, vagy gyakori javításra szorul.
| Költséghajtó | Mit kell értékelni | Költségvetésre gyakorolt hatás |
|---|---|---|
| Gép specification | Sebesség, szélesség és automatizálási szint | Magas |
| Telepítés és üzembe helyezés | Alapok, segédprogramok és tesztüzemek | Közepes |
| Fogyóeszközök | Tinta, ragasztó, oldószer és filmek | Magas |
| Karbantartás és pótalkatrészek | Szolgáltatási szerződések és rész átfutási idők | Közepes |
| Kezelői képzés | Beállítási, váltási és hibaelhárítási ismeretek | Alacsonytól közepesig |
A gyakorlati tervezési megközelítés az, hogy először meghatározzuk a céltermék-összetételt, majd a vonalat a legigényesebb termék köré építjük. Ezzel elkerülhető, hogy az üzem által soha nem használt kapacitásért fizessenek, miközben biztosítják, hogy a legnehezebb szerkezet továbbra is megbízhatóan működjön.
A rugalmas csomagolóanyag gyártósor olyan gépsor, amely műanyag- vagy fóliafóliát kész tasakokká alakít. Jellemzően nyomtatási, laminálási, bevonó-, hasító-, ellenőrző- és zacskókészítő berendezéseket foglal magában, amelyeket közös szalagútvonal és vezérlőrendszer köt össze.
A legtöbb tasak gyártása rotációs mélynyomógéppel kezdődik, ezt követi a laminálógép, majd szükség esetén a bevonógép. A laminált fóliát ezután tekercsekre vágják, megvizsgálják, hogy vannak-e hibák, és egy zacskókészítő géppel tasakokká alakítják.
A száraz lamináló gép oldószer alapú ragasztókat használ, amelyeket szárítóalagútban kell elpárologtatni. Az oldószermentes laminálógép oldószer nélküli ragasztókat használ, ami csökkenti a maradék oldószert a kész fóliában és csökkenti a szárításhoz szükséges energiát.
A költségek nagymértékben változnak a gép szélességétől, sebességétől, automatizálásától és a benne foglalt fokozatok számától függően. A vásárlóknak össze kell hasonlítaniuk a teljes tulajdonlási költséget, beleértve a telepítést, a képzést, a fogyóeszközöket és a pótalkatrészeket, ahelyett, hogy csak a berendezés árára hagyatkoznának.
Igen. A gépek specifikus fóliaszerkezetekhez, szalagszélességekhez, feszítési tartományokhoz és tömítőprofilokhoz állíthatók. A gyártók általában mintafóliákat és céltasak specifikációkat kérnek a tervezési szakaszban, hogy a gyártás előtt megerősítsék a konfigurációt.
A vásárlóknak keresniük kell a telepítési támogatást, a kezelői képzést, a távoli hibaelhárítást, az áttekinthető alkatrészlistát és a meghatározott válaszidőket. A vevő nyelvén készült dokumentáció és a karbantartási ütemterv is fontos a hosszú távú megbízhatóság szempontjából.
A rugalmas csomagolósor egy összefüggő rendszer. A nyomtatás, a laminálás, a bevonat, a hasítás, az ellenőrzés és a zacskó mindegyike a következő lépés minőségét alakítja, így a legjobb eredmény a teljes folyamat közös tervezésével érhető el. Kezdje a filmszerkezettel, a kimeneti célokkal és a tasakformátumokkal, majd válassza ki a kompatibilis specifikációkkal és támogatással rendelkező gépeket.
Az új létesítményt tervező vagy egy meglévőt korszerűsítő üzemek a teljes skálát áttekinthetik rugalmas csomagológépek opciókat, és hasonlítsa össze a termékösszetételüknek megfelelő konfigurációkat. Legyen szó egyetlen frissítésről vagy egy teljes rugalmas csomagolási gyártósorról, az egyértelmű specifikáció a legjobb kiindulópont a pontos ajánlathoz.
Lépjen kapcsolatba velünk
Ajánlott termékek
Kezek összefogása Huitonggal
Szabja személyre rugalmas csomagolóeszköz-megoldását
Érdeklődjön most
lépjen kapcsolatba velünk

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu tartomány, Kína