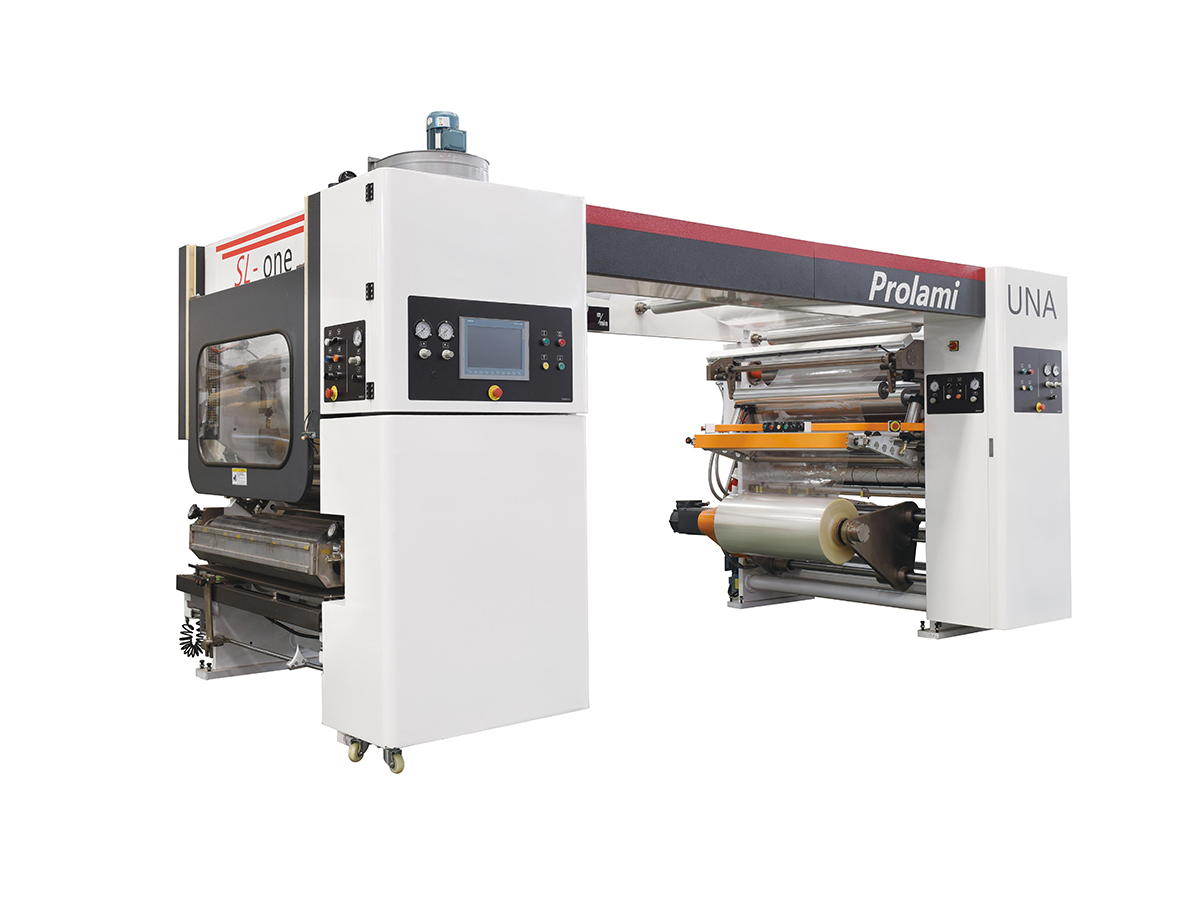
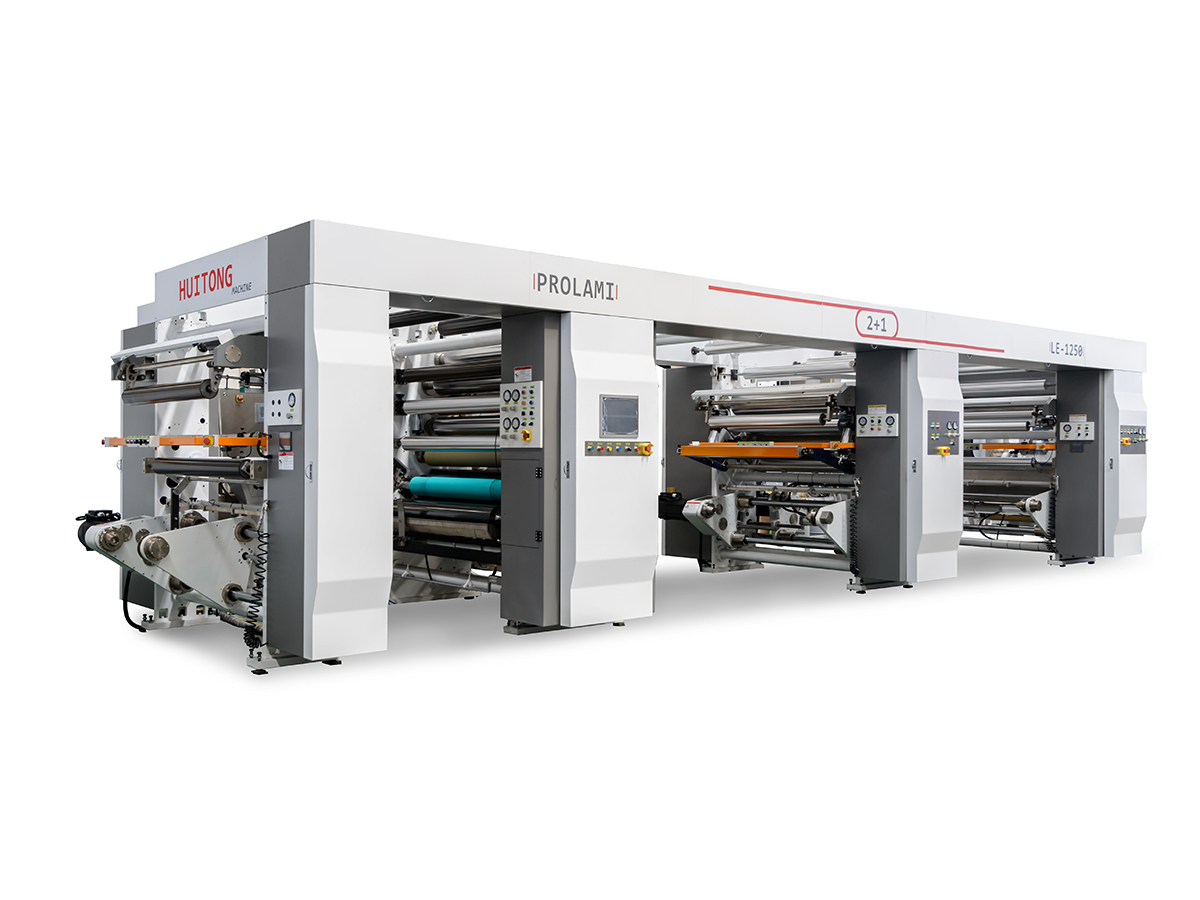
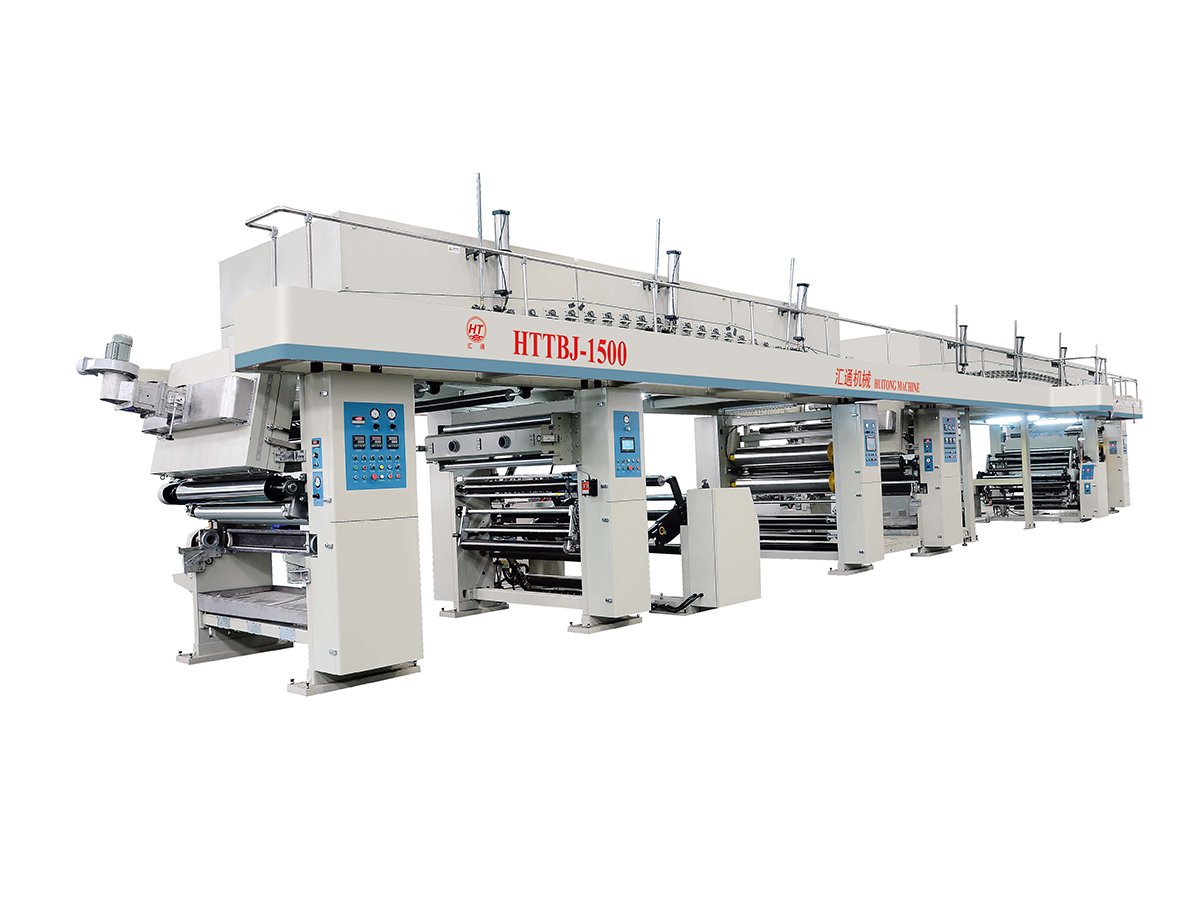
A legtöbb csalódást okozó rugalmas csomagolási projekt nem azért bukik meg, mert a felszerelés gyenge. Megbuktak, mert a gépeket azelőtt választották ki, hogy bárki meghatározta volna a fóliákat, a tasakformátumokat és a minőségi célokat, amelyeket az üzem minden nap futtatni fog. Egy prospektusban lenyűgözőnek tűnő vonal akkor is súlyos hulladékot termelhet, amikor egy vékony fémréteggel vagy egy biológiailag lebomló hordozóval találkozik, amely feszültség alatt másképp viselkedik.
A beszerzési csapatok gyakran hasonlítják össze a gépeket a főoldali sebesség és a beszerzési ár alapján. A tapasztalt üzemvezetők különböző számsorokat néznek: mennyi használható fólia hagyja el a sort műszakonként, mennyi ideig tart a színváltás, és hány operátor szükséges a folyamat stabilitásához. Az alábbi tartományok általában akkor jelennek meg, amikor a vevők több beszállító ajánlatát tekintik át.
milliméter, tipikus szalagszélesség-tartomány
méter per perc, jellemző futási sebesség
óra, tipikus színváltási idő
A nagy sebességre besorolt zsinór csak akkor értékes, ha ezen a sebességen képes megtartani a rögzítést, a feszültséget és a bevonat súlyát a ténylegesen futtatott fólián.
Mielőtt elolvasná az útmutató további részét, segít meghatározni, hogy mit vásárol. A rugalmas csomagológép nem egy berendezés, hanem olyan feldolgozóegységek készlete, amelyek vékony, rugalmas szövedékeket készítenek, díszítenek, ragasztanak és kész tasakokká vagy tekercsekké alakítanak át. Az egységek összekapcsolásának megértése az első lépés a helyes vásárlási döntés felé.
Egy teljes vonal mozgatja a filmhálót az állomások sorozatán. Minden állomás megváltoztatja az anyag egy tulajdonságát, és minden állomás közötti átadás egy olyan pont, ahol hulladék keletkezhet. Az alábbi diagram a nyomtatott és laminált tasakok általános integrált elrendezését mutatja be.
A feszültségszabályozás minden állomáson áthalad. A le- és visszatekercselő szakaszok szabályozott húzás alatt tartják a szalagot, míg a táncoló görgők és a mérőcellák egy keskeny sávon belül tartják a feszültséget. Sok később megjelenő minőségi probléma, mint például a ráncok, a helytelen rögzítés és a szélgörbülés, a folyamat elején a feszültségeltolódással kezdődik.
A vonalak önálló egységként vagy integrált rendszerként is építhetők. Az önálló egységek rugalmasságot biztosítanak az üzem számára a szakaszos vásárláshoz, de a gépek közötti minden átvitel növeli a kezelési időt, a kezelő bevonását és a film sérülésének esélyét. Az integrált vonalak eleve többe kerülnek, és alaposabb padlótervezést igényelnek, de rendszerint konzisztensebb teljesítményt adnak, ha megfelelően hangolják őket.
Az egyes főállomások jellemző szerepe a következőképpen foglalható össze.
Minden géptípus más gyártási problémát old meg. Az alábbi alfejezetek ismertetik azokat a főbb kategóriákat és ellenőrzéseket, amelyek a legfontosabbak a szállítói ajánlatok összehasonlításakor.
A rotációs mélynyomógép egy hengeren lévő gravírozott cellákról viszi át a tintát a film felületére. Az egyes cellák mélysége és térfogata szabályozza a lerakódott tinta mennyiségét, ami lehetővé teszi a finom tónusátmeneteket és a sűrű egyszínű színeket. A fényképes képeket tartalmazó csomagolások hosszú sorozata esetén ez a módszer továbbra is szabványos választás, mivel a hengerek sok munkában újra felhasználhatók azonos ismétlési hossz mellett.
A fő előnyök a stabil színvisszaadás nagy mennyiségben, a jó teljesítmény sokféle hordozón, valamint a nagy vonalsebesség a hengerek gravírozása és a tintarendszer kiegyensúlyozása után. A kompromisszum a henger-előkészítés költsége, ami a nagyon rövid futásokat kevésbé gazdaságossá teszi, hacsak a konstrukciót idővel újra nem használják fel.
A bevonógép vékony funkcionális réteget visz fel a film felületére. A tipikus bevonatok közé tartoznak a hőszigetelő rétegek, a karcolásgátló rétegek, az antisztatikus rétegek és az oxigénnel vagy nedvességgel szembeni ellenállást javító záróbevonatok. A bevonófejek, mint például a mélynyomó, a fordított tekercs és a hornyos szerszámrendszerek mindegyike eltérő szintű pontosságot biztosít, és eltérő viszkozitási tartományhoz illeszkedik.
A bevonat tömege az a változó, amelyre a legnagyobb figyelmet kell fordítani. A túl kevés bevonat csökkenti a gát- vagy tömítés szilárdságát, míg a túl sok növeli az anyagköltséget, lelassítja a száradást és eltömődést okozhat a tekercsek tárolása során. Kérdezze meg a beszállítókat, hogy rendszerük hogyan méri és szabályozza a bevonat tömegét a gyártás során, nem csak az indítási kísérletek során.
A laminálógép két vagy több fóliát ragaszt össze egy ragasztóréteggel. A hagyományos száraz laminálás során oldószer alapú ragasztókat használnak, amelyek egy szárítóalagútban párolognak el, mielőtt a laminátumot visszatekernénk. Az oldószermentes laminálás során kétkomponensű, oldószer hordozó nélküli ragasztót alkalmaznak, ami csökkenti a károsanyag-kibocsátást és kiküszöböli a maradék oldószert, amely szagproblémákat okozhat az érzékeny élelmiszer-csomagolásokban.
Élelmiszer- és csecsemőtáplálék-csomagolásnál egyre inkább előnyben részesítik az oldószermentes rendszereket, mert csökkentik a maradék oldószer kockázatát és csökkentik a szárításhoz szükséges energiát. A száraz rendszerek továbbra is jól teljesítenek számos nem élelmiszertermék esetében, és profitálnak a kiforrott ragasztóellátási láncból. A jobb választás a terméktől, az Ön piacán érvényes szabályozási követelményektől és az üzeme számára elérhető ragasztási lehetőségektől függ.
Amint a nyomtatás és a laminálás befejeződött, a főtekercs fel van vágva a zsákképzéshez szükséges szélességekre. A hasítás minősége befolyásolja az élek egyenességét, és az élhibák később továbbterjedhetnek a tasak tömítésébe. Az újratekercselés ezután stabil tekercseket hoz létre egyenletes feszesség mellett, ami nagyon fontos a nagy sebességgel működő tasakgépeknél.
A tasakkészítő gépek háromoldalas zárótasakokat, állótasakokat, cipzáras tasakok és tasakok alkotnak. Azok a növények, amelyek csak tekercsfóliát árulnak, teljesen kihagyhatják ezt a szakaszt. A kész tasakot előállító üzemeknek hozzá kell igazítaniuk a tasakgép tömítési és vágási kapacitását a hasítási teljesítményhez, hogy egyik egység se legyen szűk keresztmetszet.
| Gép | Fő funkció | Mit kell ellenőrizni |
|---|---|---|
| Rotációs mélynyomás | Dekoratív és információs grafikákat alkalmaz | Színállomások, hengerméretek, szárítási kapacitás |
| Kabáting | Funkcionális felületi rétegeket ad hozzá | Kabáting weight control, head type, viscosity range |
| Laminálás | Fóliákat ragaszt az akadály és a szilárdság érdekében | Ragasztórendszer, résnyomás szabályozás, kötési idő |
| Hasításting and rewinding | Kész tekercsszélességeket készít | Élminőség, feszültségszabályozás, toldáskezelés |
| Tasak making | A kész zacskókat formálja és lezárja | Tömítés típusa, vágási pontosság, sebesség zsák méret szerint |
A kiválasztás könnyebbé válik, ha a kritériumokat a valós termelésre gyakorolt hatásuk alapján rangsorolják. Az alábbi lista a legmeghatározóbb tényezőktől a támogató tényezők felé halad, és több beszállító érintettsége esetén is jól működik pontozási keretként.
A gyakorlati pontozási módszer az, hogy minden kritériumhoz olyan súlyt rendel, amely tükrözi az Ön prioritásait, majd minden szállítót egytől ötig értékel a saját mintavizsgálati eredményei alapján. Azok a beszállítók, akik a vásárlás előtt nem futtatják le a filmet a berendezésükön, alacsonyabb bizalmi besorolást kapjanak, mert a késői meglepetések kockázata az Ön üzemét érinti.
A fólia gyakran többet határoz meg a folyamatbeállításokból, mint amennyit a legtöbb vásárló elvár. A gép alkalmasságát a pontos hordozón ellenőrizni kell, beleértve a vastagságot, a felületkezelést és a már felvitt nyomtatott vagy bevont rétegeket, mielőtt a gép látná a szalagot.
| Film típusa | Kihívás kezelése | A felszerelés mérlegelése |
|---|---|---|
| BOPP | Jó méretstabilitás, de a tinta tapadása a felületkezeléstől függ | Korona- vagy lángkezelés és tintatapadási vizsgálat |
| PET | Nagy merevség és erős hőállóság | Magasabb szárítási hőmérséklet-tartomány és határozott feszültségszabályozás |
| CPP | Alacsony olvadáspont és hő hatására ráncosodási hajlam | Finoman szárító profil és jól megtervezett hűtőhengerek |
| PE | Puha és rugalmas, érzékeny a feszültségváltozásokra | Alacsony feszültségű zónák és gondosan beállított résnyomás |
| Alumínium fólia laminált | Lyukak és törékeny élek a hasítás során | Precíz vágópengék és szabályozott résnyomás |
| PLA és komposztálható fólia | Hőérzékenység és méretváltozás | Alacsonyabb szárítási hőmérséklet és beállított bevonatkémia |
| Papír-műanyag kompozit | Nedvességfelvétel és egyenetlen féknyereg | Erősebb feszültségkezelés és hosszabb szárítási zónák |
Külön figyelmet érdemelnek a biológiailag lebomló és komposztálható fóliák. Gyakran alacsonyabb hőtűréssel és eltérő felületi energiával rendelkeznek, így a tinta és a ragasztó teljesítménye akkor is eltolódik, ha a nyomtatási beállítások helyesnek tűnnek a papíron. Kérjen próbafuttatást az adott filmminőségen, és rögzítse az eredményeket, mielőtt elkötelezi magát egy gépkonfiguráció mellett.
Minden végpiac más és más igényt támaszt a vonallal szemben. Ugyanaz a géptípus nagyon eltérően konfigurálható attól függően, hogy mit kell védenie a tasaknak és hogyan kerül értékesítésre.
A snackek csomagolásához erős záró tulajdonságok és nagy nyomtatási sűrűség szükséges. A tipikus konfigurációk többszínű mélynyomó állomást használnak, majd oldószermentes laminálást alkalmaznak, hogy alacsonyan tartsák a maradék oldószert. A tömítés sértetlensége egy másik prioritás, mivel a termék frissessége attól függ, hogy az oxigén és a nedvesség a teljes eltarthatósági idő alatt távol marad-e.
A mintacsomagok és az egyszer használatos tasakok finom grafikát és gyakori tervezési változtatásokat igényelnek. A rövidebb sorozatok megnehezítik a hengerek költségének indokolását, ezért sok üzem a rugalmas nyomtatási módszereket egy sor újrafelhasználható mintával kombinálja. A laminált szerkezetek általában könnyebbek, és a vonalnak gyorsan kell váltania a csomagméretek között.
A kihúzható tasakok és orvosi csomagok szigorú minőség-ellenőrzést és nyomon követhető tételnyilvántartást igényelnek. A berendezésnek támogatnia kell a dokumentált folyamatbeállításokat, és a laminálási szerkezetet hitelesíteni kell a tömítési szilárdság és a leválási viselkedés szempontjából. A tisztatér-kompatibilitás és a hasítóállomás körüli porszabályozás gyakran része a specifikációnak.
A műtrágya-, vetőmag- és mezőgazdasági vegyszeres tasakok durva kezelésnek és kültéri expozíciónak néznek elébe. A nehezebb laminátumok és a robusztus tömítés többet jelentenek, mint a finom grafikák, ezért az ágazatban működő üzemek általában előnyben részesítik a mechanikai szilárdságot, a megbízható hasító- és tömítőberendezéseket, amelyek elviselik a durva anyagokat.
A komposztálható és újrahasznosítható szerkezetek iránti kereslet folyamatosan növekszik. Az egyanyagú kivitelek leegyszerűsítik az újrahasznosítást, de különböző ragasztókat vagy hőszigetelő rétegeket igényelhetnek. A gép konfigurációjának követnie kell a kiválasztott struktúrát, nem pedig arra kényszeríteni, hogy a szerkezet illeszkedjen egy korábban vásárolt géphez.
Az üzem elrendezése a projekttervezés egyik leginkább alábecsült része. Egyetlen integrált vonalnak helyet kell biztosítania maguknak a gépeknek, le- és visszatekercselési térre, tinta- és ragasztótárolóra, szükség esetén kipufogórendszerre, valamint biztonságos kezelői mozgásra minden állomás körül.
| Konfiguráció | Tipikus alapterület | Tipikus átfutási idő | Tipikus legénység műszakonként |
|---|---|---|---|
| Kompakt félautomata sor | 60-120 négyzetméter | 3-5 hónap | 3-4 fő |
| Középléptékű integrált vonal | 150-300 négyzetméter | 5-8 hónap | 5-7 fő |
| Nagy folyamatos vonal | 350-600 négyzetméter | 8-12 hónap | 8-12 fő |
Az átfutási idő magában foglalja a műszaki megerősítést, a gyártást, a gyári átvételi tesztelést, a szállítást és a telepítést. Azok az üzemek, amelyek késleltetik a mintavizsgálatot, gyakran heteket veszítenek az üzembe helyezés során, amikor a fóliával kapcsolatos problémák jelentkeznek. Korán tervezzen költségvetést a közművekre, a sűrített levegőre, a hűtött vízre, ahol használták, és az áramfejlesztésre, mivel ezek a tételek általában hiányoznak az első becslésekből.
A következetes karbantartás védi a nyomtatási minőséget és alacsonyan tartja a hulladék mennyiségét. Az alábbi rutinok a legtöbb vonal esetében kiindulási alapként működnek, és a működés első három hónapja után finomítani kell, amikor láthatóvá válnak a valódi kopási minták.
Ha egy vezeték több napig tétlenül áll, engedje le és tisztítsa meg a tinta- és ragasztókeringtető rendszereket, hogy megelőzze a kiszáradást és az eltömődéseket. Fedje le a hengereket és görgőket, hogy távol tartsa a portól, és a fel nem használt filmtekercseket száraz helyen, stabil hőmérsékleten tárolja. A páratartalom ingadozása filmfelhajlást és teleszkóposodást okozhat a tárolt tekercsekben, ami aztán hasítási vagy tasakképzési problémaként jelentkezik.
A legtöbb hiba kis számú valószínű okra vezethető vissza. A tünettől az ok felé irányuló munka lerövidíti a hibaelhárítási időt, és megakadályozza az ismételt beállításokat, amelyek futás közben elpazarolják a filmréteget.
| Hiba | Valószínű oka | Első ellenőrzés |
|---|---|---|
| Színsodródás a tekercsen | Viszkozitásváltozás vagy hengerkopás | A tinta viszkozitási naplója és a henger állapota |
| Laminálás bubbles or tunneling | Alacsony résnyomás vagy szennyezett filmfelület | Nipbeállítások és felületi tisztaság |
| Ráncok a hőérzékeny fólián | Túlzott szárítási hőmérséklet vagy egyenetlen feszültség | A sütő hőmérsékleti profilja és feszültségi zónái |
| Gyenge tömítési szilárdság | Kabáting weight too low or sealant contamination | Kabáting weight measurements and seal tests |
| Szélszakadás hasítás után | Tompa penge vagy feszültségcsúcsok a szövedékben | A penge állapota és feszültsége napló |
| Blokkolás a tárolt tekercsekben | Oldószer maradék vagy túlzott bevonathő | A maradék oldószer vizsgálata és tárolási feltételei |
Vezessen hibanaplót, amely rögzíti a tünetet, a film kötegét, a gép beállításait és a megtett javító intézkedéseket. Néhány hónap elteltével a minták tisztábbá válnak, és a rönk a termésnövelés egyik legértékesebb eszközévé válik.
Bármilyen adásvételi szerződés aláírása előtt használja az alábbi ellenőrzőlistát. Mindegyik elem megvédi a növényt a drága meglepetéstől a telepítés után, amikor a változtatások a legköltségesebbek.
Egy jól megválasztott flexibilis csomagológép nem a leggyorsabb vagy legolcsóbb megoldás megtalálásáról szól, hanem sokkal inkább arról, hogy a képességeket az üzem minden nap elvégzett munkájához igazítsa. Kezdje a filmekkel, tasakformátumokkal és minőségi célokkal, majd tesztelje ezeket a követelményeket valódi mintákkal. Hasonlítsa össze a beszállítókat ugyanazon kritériumok alapján, és hagyja, hogy a dokumentált kísérleti eredmények nagyobb súllyal bírjanak, mint a brosúrák állításai. Azok a növények, amelyek ezt a sorrendet követik, általában hamarabb elérik a stabil teljesítményt, és kevesebb időt töltenek a vásárlás előtt észlelhető problémák kijavításával.
A rotációs mélynyomás gravírozott hengereket használ, és általában finomabb tónusokat és nagyon egyenletes színeket biztosít hosszú távon. A flexográfiai nyomtatás megemelt lemezeket használ, ami gyakran csökkenti a költségeket rövidebb sorozatok és egyszerűbb minták esetén. A jobb választás a kép összetettségétől, a várható futási hossztól és a tervek változásának gyakoriságától függ.
Az oldószermentes laminálást általában előnyben részesítik élelmiszerek csomagolásánál, mert csökkenti a maradék oldószert és csökkenti a károsanyag-kibocsátást. A száraz laminálás akkor marad életképes, ha a ragasztórendszert validálják a termékhez, a szárítási folyamat jól ellenőrzött és betartják a helyi előírásokat. Mielőtt döntene, tesztelje mindkét megközelítést a tényleges felépítésével.
Egyes vonalak igen, de ez a fóliaminőségtől, valamint a gép hő-, feszítés- és szárítási szabályzóitól függ. A biológiailag lebomló fóliák gyakran alacsonyabb száradási hőmérsékletet és gyengédebb feszítési profilt igényelnek. A beszállítótól kérjen vizsgálati eredményeket az adott anyagon, nem pedig egy általános mintán.
Egy integrált vonal esetében a telepítés és az üzembe helyezés általában négy-nyolc hetet vesz igénybe a berendezés megérkezése után, a közmű készültségétől és az állomások számától függően. A szállítás előtti gyári átvételi vizsgálat jelentősen lerövidítheti a helyszíni munkát. Hagyjon több időt, ha új elektromos szerviz- vagy kipufogórendszert kell kiépíteni.
A külön vásárlás akkor van értelme, ha az üzem már rendelkezik nyomtatási és laminálási kapacitással, és egy meghatározott funkcionális rétegre van szüksége. A teljes sorozat hatékonyabb, ha a gyár a nulláról indul, vagy egyetlen integrált vezérlőrendszert szeretne. Hasonlítsa össze az összes kezelési költséget és a jövőbeni bővítési terveket, mielőtt dönt.
A kezelőknek általában több hetes felügyelt munkára van szükségük ahhoz, hogy elsajátítsák a beállítást, a ragasztóanyag-keverést, a feszültség beállítását és az alapvető hibaelhárítást. A karbantartó technikusoknak mélyebb képzésre van szükségük a hajtásrendszerekkel, érzékelőkkel és vezérlőszoftverekkel kapcsolatban. Kérjen edzéstervet a szerződésben meghatározott órákkal és értékelési lépésekkel.
Lépjen kapcsolatba velünk
Ajánlott termékek
Kezek összefogása Huitonggal
Szabja személyre rugalmas csomagolóeszköz-megoldását
Érdeklődjön most
lépjen kapcsolatba velünk

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu tartomány, Kína