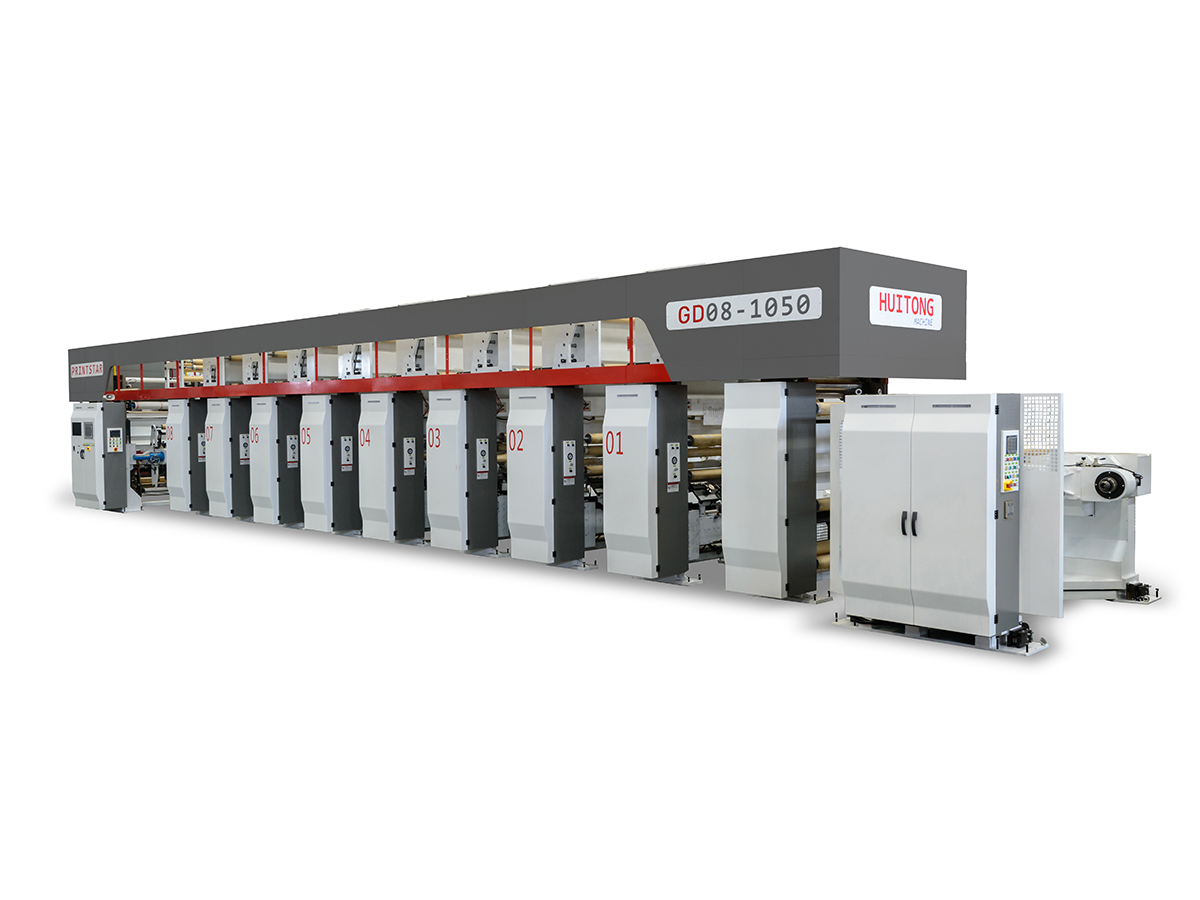
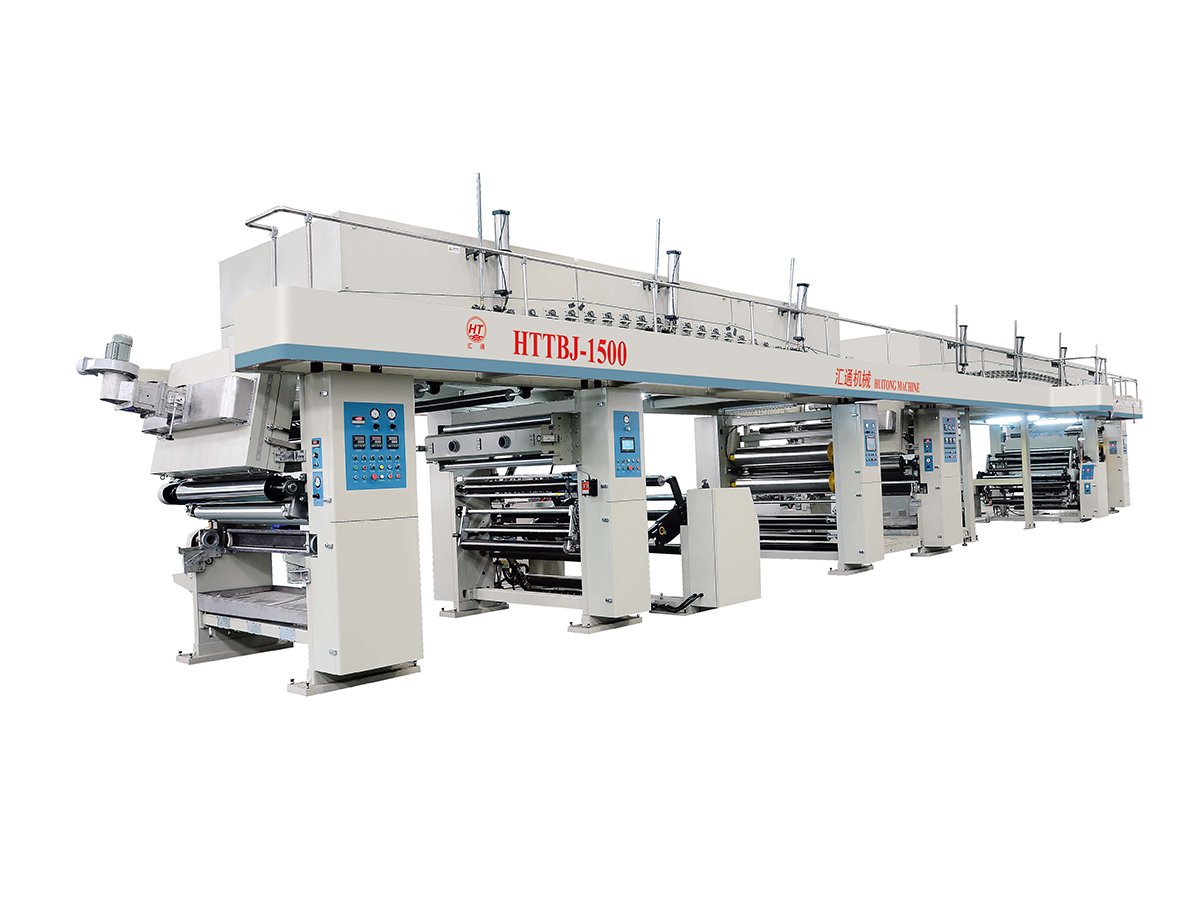
A rugalmas csomagolóanyagok gyártásában két meghibásodási mód uralja a nem tervezett leállások környezetét: az idő előtti pecsétleválasztás és a regisztrációs elsodródás. A felszínen ezek különálló mechanikai hibáknak tűnnek. Valójában közös alapjuk van – a nem megfelelő feszültségszabályozás, a mechanikai kopás előrehaladása és a paraméterek eltolódása.
A berendezések teljesítményelemzéséből származó adatok azt mutatják, hogy a rugalmas csomagolósorokon a váratlan berendezésleállások 60-70%-a négy domináns meghibásodási mintára vezethető vissza. Ezek közül a tömítőpofák kopása, a regisztrációs jel-érzékelő félreolvasása és a fóliafeszesség elsodródása foglalja el az első három helyet. Ezen kiváltó okok mindegyike eltérően nyilvánul meg, de ugyanazon alapvető karbantartási hiányosságból fakad: inkább reaktív javítás, mint megelőző beavatkozás.
A tömítés meghibásodása azonnali következményekkel jár – termékszivárgás, vásárlói visszahívások és hatósági szankciók. A regisztrációs hibák ugyanilyen költségesek, ami a tételek elutasításához, a hulladék felhalmozódásához és a vásárlói panaszokhoz vezet, amelyek rontják a márka hírnevét. A strukturált karbantartási fegyelem révén azonban mindkettő teljesen megelőzhető.
Ez a cikk bemutatja a rugalmas csomagoló berendezések karbantartási keretrendszer, amelyet úgy terveztek, hogy egyszerre kezelje mindkét hibamódot, többszintű megközelítéssel: napi érintkezési pontok, heti ellenőrzések és havi mélymerülések. A cél egyértelmű: a selejt keletkezése előtt kell beavatkozni, nem pedig azután.
A leghatásosabb karbantartási időszak az, amely minden műszakban előfordul. Ezek a rutinellenőrzések létrehozzák azt az alapszintű működési integritást, amelyet a bonyolultabb eljárások nem tudnak helyreállítani, ha kihagyják. A napi 15 perces, precízen végrehajtott és szigorúan dokumentált rituálé 30-40%-kal csökkentheti a pecsétekkel kapcsolatos hibákat az első hónapban.
A tömítőpofa jelenti a végső kritikus interfészt a berendezés és a termék között. Bármilyen szennyeződés ebben a zónában közvetlenül veszélyezteti a tömítés integritását az egyenetlen hőátadás és nyomáseloszlás miatt.
Miért számít ez: A pofa felületén lévő polimer maradék hőszigetelő réteget hoz létre. Ez "hamis tömítést" okoz – a tömítés vizuálisan teljesnek tűnik, de a szakítószilárdság elmarad a specifikációtól. A 2 mm-es polimermaradvány lerakódása 15-20%-kal csökkentheti a tényleges tömítési nyomást, így a tömítés ki van téve a szivárgásnak normál kezelési igénybevétel esetén.
A regisztráció pontossága teljes mértékben az érzékelő megbízhatóságától függ. A félreolvasott jel szisztematikus hibaként terjed a teljes kötegekben.
Miért számít ez: Az érzékelő hibás leolvasása a legravaszabb regisztrációs hiba mód. A berendezés mechanikai szempontból normálisan működik, de a vezérlőrendszer helytelen helyzetadatokat kap. Ez szisztematikus eltolást hoz létre, amely a gyártás során felhalmozódik. A szórványos hibáktól eltérően az érzékelő elsodródása sorozatokat termel, ahol minden egyes terméket ugyanannyival ellensúlyoznak — a hiba láthatatlanná tétele, amíg a vásárlói panaszok meg nem érkeznek.
A filmnek a berendezésen áthaladó mechanikus útja során akadályoktól, gyűrődésektől és eltolódásoktól mentesnek kell lennie.
A heti eljárások számszerűsíthető szabványokat állítanak fel, és megakadályozzák, hogy a kisebb sodródás katasztrofális meghibásodásgá váljon. Ezekhez az ellenőrzésekhez precíziós műszerekre és dokumentált elfogadási kritériumokra van szükség.
A tömítési nyomás egyenletessége a pofa szélességében alapvető fontosságú az egyenletes tömítés minőségéhez. A párhuzamosság eltérése közvetlenül okoz nyomáskülönbséget.
Cél specifikáció: Plusz-mínusz 0,05 mm párhuzamossági tűrés a teljes tömítési felület szélességében.
A rossz párhuzamosság "ék" nyomáseloszlást hoz létre – túlzott összenyomás az egyik oldalon, elégtelen nyomás a másik oldalon. A nem megfelelő oldal szivárgást okoz a stresszteszt alatt.
A fólia feszessége a felfelé irányuló változó, amely egyszerre befolyásolja a tömítés és a regisztráció minőségét. Még a mérsékelt feszültségeltérések is lefelé irányuló meghibásodásokká válnak.
Főbb paraméterek:
A kutatási adatok azt mutatják, hogy a 2 Newton feszültségeltérés 3%-os selejtezési arányt eredményezhet 110 méter/perc vezetéksebesség mellett – ami átlagos gyártási mennyiség mellett óránként nagyjából 1800 hibás csomagot jelent.
A heti regisztrációs tesztelés megállapítja, hogy a vezérlőrendszer megtartja-e a pontosságot, vagy fokozatosan sodródik.
Kritikus pont: maguk az automatikus elutasító mechanizmusok meghibásodhatnak. A rosszul beállított selejtezőkar jó terméket dob ki, vagy nem tudja kidobni a hibás terméket. Ez "csendes selejtveszteséget" hoz létre – az elutasított termékek kilépnek a sorból, de soha nem jelennek meg a selejtnyilvántartásban, mivel az elutasító mechanizmus soha nem működött megfelelően. Hetente erősítse meg a kar igazításának elutasítását.
A havi eljárások a bélyegzési és regisztrációs teljesítményt szabályozó mélyebb fizikával foglalkoznak. Ezek a beavatkozások műszaki ismereteket és precíziós mérőeszközöket igényelnek.
A tömítés minősége kritikusan függ az egyenletes hőmérséklet-eloszlástól a teljes pofaszélességben. A hőmérsékleti gradiensek változó tömítési szilárdságot hoznak létre.
Eljárás:
Kritikus adatok: A 8 Celsius-fokkal a specifikáció alatti hőmérsékletű tömítőpofa garantált szivárgást eredményez. Ez nem egy marginális paraméter, ahol az „elég közel” sikeres. Már 3-4 fokos eltérés is jelentősen csökkenti a tömítés szilárdságát, és hőciklus alatt (gyakran a nagy sebességű gyártásnál) katasztrofálissá válik.
Ezenkívül kalibrálja a PID hőmérséklet-szabályozót, hogy megfelelően reagáljon az alapjel-változásokra. A lassú reakció lehetővé teszi a hőmérséklet elmozdulását; a túl agresszív reakció oszcillációt okoz.
A regisztráció pontossága az érzékelő pontos értelmezésétől és a kompenzátor válaszától függ. A regisztrációs hiba fizikai alapja a korábban nyomtatott jelek és az újonnan alkalmazott jelek közötti pozícióeltolás. A kompenzációs mechanizmusok ezt korrigálják a fóliafeszültség beállításával a nyomtatóállomások között – a pozitív feszültség késlelteti a meglévő nyomokat, a negatív feszültség pedig előmozdítja azokat. A kompenzáció késése vagy túllépése állandó regisztrációs hullámot hoz létre.
A vágó- és tömítőkések folyamatos kopást tapasztalnak. A fénytelen vagy sérült kések nem tudják ellátni rendeltetésszerű funkciójukat.
Ha a karbantartási fegyelem ellenére hibák lépnek fel, a szisztematikus diagnózis azonosítja a kiváltó okot és a megfelelő megoldást.
A következő táblázat a megfigyelhető tömítés meghibásodási tüneteit korrelálja a valószínű kiváltó okokkal és a megfelelő karbantartási beavatkozásokkal:
| Tünet | Valószínű kiváltó ok | Karbantartási művelet |
|---|---|---|
| Inkonzisztens tömítési szilárdság a pofa szélességében | Állkapocs párhuzamosság eltérése | Pofafelületek hézagmérő kalibrálása |
| A szivárgás az alacsony hőmérsékletű zónában koncentrálódik | Helyi fűtőelem meghibásodás | Többpontos hőelem hőmérséklet leképezés |
| A tömítés lyukszerű hibákat mutat | Idegen részecskék beszivárgása a tömítési zónában | Ellenőrizze a termékadagoló rendszert és a tömítés pofák tisztaságát |
| A tömítés szélén szálhúzás vagy szakadás látható | Túlzott tömítési hőmérséklet vagy nyomás | Csökkentse a T-V-P paramétereket fokozatosan, és tesztelje újra |
| Tünet | Valószínű kiváltó ok | Karbantartási művelet |
|---|---|---|
| A regisztrációs hiba időszakonként megtörténik | Vezetőgörgő excentricitás vagy csapágykopás | Mérje meg a görgő lefutását; cserélje ki, ha túllépi a tűréshatárt |
| A hiba nagysága korrelál a vonalsebességgel | Feszültség-visszacsatolás szabályozási késleltetés | Kalibrálja a zárt hurkú feszítőrendszer reakcióját |
| Egy szín következetesen eltolása | A kódoló vagy az érzékelő eltolódása az állomáson | Tisztítsa meg az érzékelőt; ellenőrizze a kódoló jel minőségét és elhelyezkedését |
| A regisztráció a termékváltoztatás után elsodródik | A recept paraméterei nincsenek teljesen betöltve vagy kalibrálva | Ellenőrizze a HMI-recept visszahívási pontosságát; kiterjesztett tesztnyomatok futtatása |
A karbantartási fegyelem közvetlenül tükrözi a pénzügyi teljesítményt. Az összehasonlítható termelési létesítményekből származó adatok mérhető hatást mutatnak:
Ennek értéke csomagoló berendezések A karbantartási keretrendszer nem magában az ellenőrzésben rejlik, hanem a hibák megelőzésében, mielőtt azok selejtet generálnának. A tömítések meghibásodásának és regisztrációs hibáinak alapvető okai átfedőek: a feszültség instabilitása, a termikus inkonzisztencia és a mechanikai kopás előrehaladása. Az egységes karbantartási stratégia mindháromra egyszerre vonatkozik.
Kezdje azzal, hogy elfogadja ezt az ellenőrző listát úgy, ahogy van, és végezzen napi és heti eljárásokat abszolút következetességgel 30 napon keresztül. Minden leletet dokumentáljanak. 30 nap elteltével elemezze az adatokat, és szabja testre az ellenőrzőlistát az adott berendezésmodellhez, filmanyagokhoz és gyártási környezethez. Állítsa be az ellenőrzési időközöket és a paraméter-küszöbértékeket saját alapvonala és leromlási mintái alapján.
Rendeljen egyértelmű tulajdonosi jogot: jelöljön ki egy műszakvezetőt a napi karbantartási minőségért, egy felügyelőt a heti ellenőrzésekért. Hozzon létre egy rotációs ütemtervet a havi mélyreható karbantartáshoz a legtapasztaltabb technikus bevonásával. Tartson rövid heti áttekintő értekezleteket a karbantartási eredmények és a felmerülő kérdések megvitatására.
A legfontosabb, hogy kezelje ezt úgy megelőzés, nem reakció . A cél az, hogy a selejt keletkezése előtt beavatkozzunk, nem pedig a meghibásodások megnyilvánulása után. Amikor a karbantartás a vészhelyzeti tűzoltás helyett standard működési eljárássá válik, a berendezések megbízhatósága és a termékminőség olyan szintet ér el, amely valószínűtlennek tűnik a krónikus meghibásodásokkal megélt műveleteknél.
A tömítőpofákat minden gyártási ciklus után meg kell tisztítani, vagy legalább 4 óránként, ha ugyanazt a terméket folyamatosan futtatják. A tisztítási időköz az anyag típusától függ – a ragasztós hátlapú fóliák gyakrabban igényelnek tisztítást, mint a nem tapadó fóliák. Naponta figyelje az állkapocs megjelenését; ha látható maradványok felhalmozódása, növelje a tisztítás gyakoriságát az ütemezett időközöktől függetlenül. Soha ne hagyja, hogy egy vékony polimer filmnél több felgyülemlik, mert ez közvetlenül csökkenti a tömítés hatékonyságát.
A tömítés szivárgásának kockázata jelentősen megnő, ha a pofa hőmérséklete 3-4 Celsius fokkal a specifikáció alá esik. 8 Celsius fokos vagy nagyobb eltérések esetén a szivárgási arány elfogadhatatlan. A hőmérséklet-stabilitás fontosabb, mint az abszolút pontosság – ha a pofa folyamatosan 5 fokkal az alapérték alatt fut, akkor is elfogadható tömítéseket produkál, ha stabil marad, míg az alapjel körüli plusz-mínusz 3 fokkal oszcilláló pofa változó tömítési szilárdságot és nagyobb hibaarányt hoz létre. Fektessen be a minőségi hőmérséklet-szabályozásba, hogy a stabilitást plusz-mínusz 2 Celsius-fokon belül megőrizze.
Az átfogó havi karbantartás általában 2-3 órát vesz igénybe, feltételezve, hogy minden berendezés megfelelően le van kapcsolva, és rendelkezésre állnak a szerszámok. Ez az idő magában foglalja a termikus rendszer kalibrálását, a regisztrációs rendszer ellenőrzését, a kések ellenőrzését és a dokumentációt. Ha az eljárásokat két munkamenetre osztja fel (az egyik a termikus, egy a regisztrációs rendszerek esetében), csökkentheti a gyártásütemezési zavarokat. Soha ne kíséreljen meg havi karbantartást, amíg a berendezés működik vagy meleg tapintású.
Azonnal állítsa le a gyártást, és hajtsa végre a regisztrációs hiba diagnosztikai útvonalát (lásd a diagnosztikai táblázatot). A probléma leggyakrabban az érzékelő szennyeződésére vagy a film feszességének eltérésére vezethető vissza. Kezdje az optikai érzékelők tisztításával és a film feszességének ellenőrzésével. Ha a hiba továbbra is fennáll, ellenőrizze a jeladó jelminőségét és a kompenzátor válaszát. Ne folytassa a gyártást mindaddig, amíg a hiba folyamatosan 0,5 mm alá nem esik egy 10 zacskós vizsgálati mintán. A termelés látható regisztrációs hibával történő futtatása csak megsokszorozza a selejteket, és késlelteti a kiváltó okok kijavítását.
Nem. A különböző anyagok eltérő mértékben rontják a berendezést. A ragasztós hátlapú fóliák például gyakrabban igényelnek pofát, mint a nem tapadó fóliák, mivel a ragasztómaradványok gyorsan felhalmozódnak. A vastagabb fóliák másképpen feszítik a feszítőrendszereket, mint a vékony filmek. A berendezés-specifikus útmutatásért forduljon a filmszállító műszaki dokumentációjához, és kövesse nyomon saját teljesítményadatait az intervallumok optimalizálása érdekében. Az itt közölt karbantartási ütemterv az ipari szabvány kiindulási pontjait képviseli; berendezései és anyagai a helyi tapasztalatok alapján módosításokat igényelhetnek.
Kezelje a berendezést ismeretlen alapállapotként. Végezzen el egy teljes napi karbantartási ciklust, minden megállapítást dokumentálva. Fényképezze le és mérje meg az összes kulcsfontosságú alkatrészt: a pofa párhuzamosságát, a penge vastagságát, a hőprofilt, a kódoló jeleit. Ez meghatározza a kiindulási pontot. Ezután szigorúan hajtsa végre a heti és havi eljárásokat. 30-60 napon belül azonosítani fogja, mely összetevők egészségesek, és melyek igényelnek azonnali figyelmet. A teljes megelőző karbantartás végrehajtása előtt prioritásként kezelje a legkritikusabb hibákat (termikus inkonzisztencia, érzékelő szennyeződés, pengekopás). Az alapdokumentáció a javulás mérésének referenciaévé válik.
Lépjen kapcsolatba velünk
Ajánlott termékek
Kezek összefogása Huitonggal
Szabja személyre rugalmas csomagolóeszköz-megoldását
Érdeklődjön most
lépjen kapcsolatba velünk

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu tartomány, Kína